Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Uudised
Millised terasmaterjalid sobivad tsementbetoontelliste vormide tootmiseks?
Plokitehase juht, kes seisab silmitsi vormi asendamise otsusega, seisab silmitsi segadusttekitava hulga teraseliikidega. Algne vorm pidas vastu 80 000 tsüklit ja asenduspakkumine täpsustab "55# mangaanteras". Konkureeriv tarnija pakub "16Mn terast" madalama hinnaga ja kolmas pakub "vaakumkarbureeritud legeerterast" 100 000 tsükli garantiiga. Spetsifikatsioonid kõlavad sarnaselt, kuid jõudluse erinevused mitte. ATsementbetoonist tellisvormei ole lihtne terasplaat. See on kulumiskomponent, mis peab vastu pidama abrasiivsele täitematerjalile, taluma kõrgsageduslikku vibratsiooni, säilitama rõhu all mõõtmete täpsuse ja taluma sadu tuhandeid vormimistsükleid. Valitud teras määrab, kas vorm saavutab oma eeldatava eluea või läheb enneaegselt rikki, ning hea ja kehva vormi erinevust mõõdetakse tootmisseisakutes, plokkide kvaliteedis ja asendamise sageduses.
See juhend on kirjutatud ostjatele, kes peavad tegema teadliku otsuse tsementbetoontellistest vormide tootmiseks kasutatavate terasmaterjalide kohta. Võrdleme tööstuses tavaliselt kasutatavaid terase sorte, selgitame kuumtöötluse ja karburiseerimise rolli, arutame kõvaduse ja sitkuse vahelisi kompromisse ning esitame kriteeriumid hallituse tarnija materjalinõuete hindamiseks. Pakume ka üksikasjalikke tooteparameetreid meie tehasest PRO Industry Group Co., Ltd., sealhulgas materjalide spetsifikatsioone ja kuumtöötlusprotsesse, mida oma vormide jaoks kasutame. Olenemata sellest, kas hankite vorme õõnesplokkide, sillutuskivide, äärekivide või spetsiaalsete betoontoodete jaoks, aitab see juhend teil valida vormimaterjali, mis sobib teie tootmistingimuste ja kulueesmärkidega.
Sisukord
- 1. Milliseid terasetüüpe kasutatakse tsementbetoontelliste vormide tootmisel?
- 2. Miks on mangaanteras endiselt valuvormide raamide tööstusstandard?
- 3. Millal õigustab vaakumkarburiseerimisega legeeritud teras oma kõrgemat hinda?
- 4. Kuidas määrab kuumtöötlus kõvaduse ja sitkuse tasakaalu?
- 5. Millised on materiaalsed kompromissid kulude ja kasutusea vahel?
- 6. Kuidas te hindate hallituse tarnija materjalinõudeid?
- 7. Millised on meie tehase peamised tooteparameetrid?
- 8. Korduma kippuvad küsimused (KKK)
- 9. Järeldus
1. Milliseid terasetüüpe kasutatakse tsementbetoontelliste vormide tootmisel?
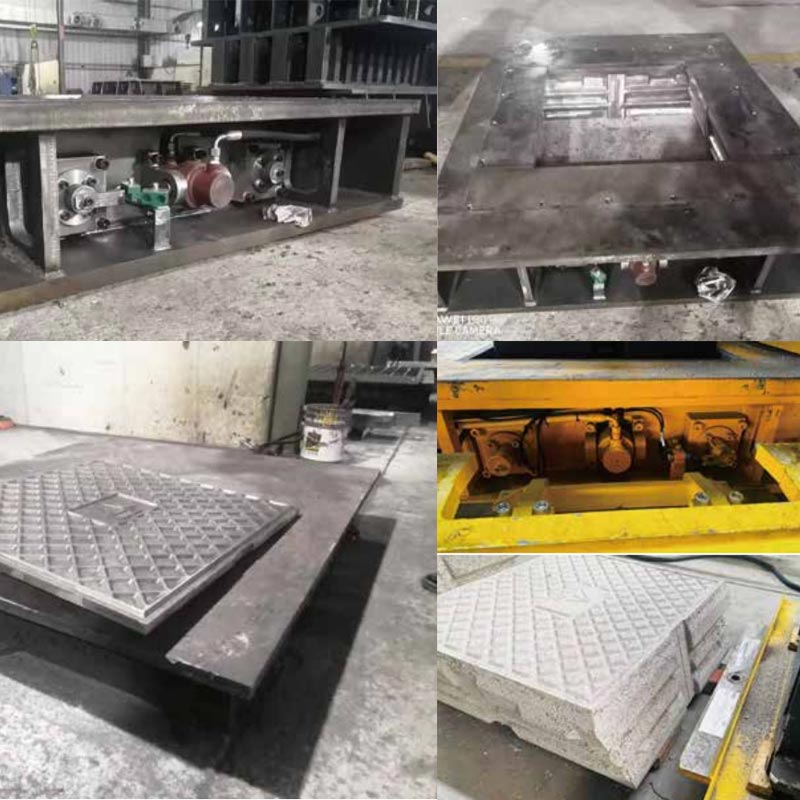
Tsementbetoontelliste vormide tootmisel kasutatavad teraseklassid jagunevad kolme suurde kategooriasse: struktuursed süsinikterased, mangaanterased ja legeeritud tööriistaterased. Vormi raami ja alusplaatide jaoks kasutatakse konstruktsiooni süsinikteraseid, nagu Q235B ja Q345B, kus esmane nõue on pigem jäikus ja keevitatavus kui kulumiskindlus. Mangaanteraseid, nagu 55# mangaani (55Mn) ja 16Mn (Q345), kasutatakse vormiõõnte, südamikuvarraste ja võltsimispeade jaoks, kus on nõutav kulumiskindlus ja sitkus. Legeeritud tööriistateraseid, nagu 42CrMo, Cr12MoV ja Hardox, kasutatakse suure kulumise korral või siis, kui pikem kasutusiga õigustab kõrgemaid materjalikulusid. Allolev tabel võtab kokku iga terasekategooria tüüpilised rakendused tsementbetoontellistest vormides.
| Terase kategooria | Tüüpilised hinded | Hallituse komponent | Vajalik põhivara |
| Struktuurne süsinikteras | Q235B, Q345B | Raam, alusplaat | Jäikus, keevitatavus |
| Mangaan teras | 55 mln, 16 miljonit (Q345) | Süvend, südamikuvardad, tamperpea | Kulumiskindlus, sitkus |
| Legeeritud tööriistateras | 42CrMo, Cr12MoV, Hardox | Kulumiskindlad sisetükid, südamikuvardad | Kõrge kõvadus, pikem eluiga |
KellPRO Industry Group Co., Ltd., meie tehas valib terase klassid konkreetse vormi rakenduse, ploki tüübi ja tootmismahu põhjal. Me ei kasuta kõigi vormide jaoks ühte terast, sest kulumistingimused varieeruvad oluliselt õõnesplokkide, sillutuskivide ja äärekivide valmistamisel. Meie insenerimeeskond teeb iga kliendiga koostööd, et määrata nende tsementbetoontellisvormi jaoks optimaalne materjali spetsifikatsioon.
2. Miks on mangaanteras endiselt valuvormide raamide tööstusstandard?
Mangaanteras, eriti 55# mangaan (55Mn) ja 16Mn (Q345), jääb tsementbetoontellistest vormide raamide ja õõnsuste tööstusstandardiks mitmel põhjusel. Esiteks pakub see suurepärast kõvaduse ja sitkuse tasakaalu. Pärast kuumtöötlust võib 55Mn saavutada pinna kõvaduse HRC 58-62, mis tagab hea vastupidavuse betooni täitematerjali abrasiivsele toimele. Samal ajal jääb selle südamik piisavalt sitkeks, et neelata avamispea lööki ja ploki masina vibratsiooni pragunemata. Teiseks on see hõlpsasti kättesaadav ja legeeritud tööriistaterastega võrreldes suhteliselt ökonoomne. Kolmandaks on sellel hea keevitatavus, mis võimaldab valmistada suuri vormiraame ja parandada kulunud kohti.
55 mln piirang seisneb selles, et selle kõvastuvus on mõõdukas ja kui kuumtöötlemist hoolikalt ei kontrollita, võib see vesikarastamisel praguneda. Seetõttu on kuumtöötlusprotsess sama oluline kui terase klass ise. Halvasti kontrollitud kuumtöötlusega 55Mn-st valmistatud vorm ei saavuta oma täielikku kõvadust või võib tekkida karastavaid pragusid, mis põhjustavad enneaegset riket. 16Mn (Q345) kasutatakse sageli manipuleerimispea ja muude komponentide jaoks, mille sitkus ja keevitatavus on olulisemad kui maksimaalne kõvadus. Allolev tabel võrdleb 55Mn ja 16Mn omadusi vormirakenduste jaoks.
| Kinnisvara | 55 mln | 16 miljonit (Q345) |
| Tüüpiline pinna kõvadus (pärast kuumtöötlust) | HRC 58-62 | HRC 58-62 (karbureeritud) |
| Sitkus | Mõõdukas | Suurepärane |
| Keevitatavus | Mõõdukas | Hea |
| Pragude riski kustutamine | Mõõdukas kuni kõrge | Madal |
| Tüüpiline vormikomponent | Süvend, südamikuvardad | Tamperpea, raam |
Meie tehases kasutame 55 miljonit vormiõõnsuse ja südamiku varraste jaoks, kus kulumiskindlus on prioriteet, ning 16 miljonit tõkkepea ja raami komponentide jaoks, kus sitkus on olulisem. Me kontrollime kuumtöötlemisprotsessi hoolikalt, et saavutada kindlaksmääratud kõvadus ilma kustutavaid pragusid tekitamata. Meie kvaliteedikontrolli meeskond kontrollib iga tootmispartii kõvadust.
3. Millal õigustab vaakumkarburiseerimisega legeeritud teras oma kõrgemat hinda?
Vaakumkarburiseerimisega legeerteras on tsementbetoontellistest vormide tootmiseks esmaklassiline valik. See määratakse kindlaks, kui tootmismaht on suur, täitematerjal on väga abrasiivne või ploki konstruktsioon nõuab vormi, mis säilitab pikema kasutusea jooksul ranged mõõtmete tolerantsid. Karburiseerimisprotsess loob kõva pinnakihi (tavaliselt HRC 60-65), mille sügavus on 1,2-1,35 mm, samas kui südamik jääb sitkeks (HRC 33-40). See "kõva kesta, sitke südamik" struktuur on hallituse pikendamise võti. Kõva pind peab vastu betooni abrasiivsele kulumisele, samas kui sitke südamik neelab lööke ja vibratsiooni pragunemata. Allolev tabel võrdleb standardsete mangaanterasest ja vaakumkarbureeritud legeerterasest valuvormide jõudlust.
| Parameeter | Standardne mangaanteras | Vaakumkarbureeritud legeeritud teras |
| Pinna kõvadus | HRC 58-62 (läbikarastatud või pinnapealne) | HRC 60-65 (karbureeritud korpus) |
| Juhtumi sügavus | N/A | 1,2 - 1,35 mm |
| Südamiku kõvadus | HRC 33-40 (tavaline) | HRC 33-40 (juhitav) |
| Tüüpiline kasutusiga | 50 000 - 80 000 tsüklit | 90 000–100 000+ tsüklit |
| Suhteline maksumus | Lähtejoon | 20-40% kõrgem |
PRO-s kasutab meie tehas meie esmaklassilise vormisarja jaoks vaakumkarburiseerimist ja integreeritud kuumtöötlust. Protsessi juhib Saksa PE-süsteem, mis jälgib reaalajas süsinikupotentsiaali ja korpuse sügavust. Meie sisendi kõvadus ulatub HRC 60-65-ni ja karburiseeriva kihi paksus on 1,2-1,35 mm. Tagame selle kasutusea garantiiga kuni 100 000 tsüklit meie sillutusvormidele ja kuni 90 000 tsüklit meie õõnesplokkide vormidele. Suures mahus tootvate klientide jaoks kompenseeritakse karbureeritud vormi kõrgemad algkulud väiksema vahetussageduse ja väiksema seisakuajaga.
4. Kuidas määrab kuumtöötlus kõvaduse ja sitkuse tasakaalu?
Kuumtöötlus on protsess, mis muudab terase toorainest kulumiskindlaks vormikomponendiks. Eesmärk on saavutada kõva pind, mis on hõõrdumiskindel, säilitades samal ajal karmi, pragunemiskindla südamiku. Tsementbetoontelliste vormide kaks kõige levinumat kuumtöötlusprotsessi on läbikõvenemine ja karburiseerimine. Läbikarastamine hõlmab terase kuumutamist austenitiseerimistemperatuurini, selle karastamist õlis või vees ja karastamist soovitud kõvaduseni. Karburiseerimine hõlmab terase kuumutamist süsinikurikkas atmosfääris, võimaldades süsinikul pinnale difundeeruda ning seejärel karastada ja karastada. Allolev tabel võrdleb neid protsesse.
| Kuumtöötlus | Protsess | Kõvadus saavutatud | Eelis | Piirang |
| Läbi-kõvenemine | Kuumutage, kustutage, karastage | HRC 58-62 (ühtlane) | Lihtsad, ühtlased omadused | Südamik võib olla liiga kõva, rabe |
| Karburiseerimine | Kuumutage süsiniku atmosfääris, kustutage, karastage | HRC 60-65 (pind), HRC 33-40 (südamik) | Kõva pind, sitke südamik | Keerulisem, kallim |
| Nitreerimine | Kuumutage lämmastiku atmosfääris | HRC 60-65 (pind) | Madal moonutus, kõrge kõvadus | Õhuke ümbris, mitte suure mõju saavutamiseks |
Meie tehases kasutame oma esmaklassiliste vormikomponentide jaoks vaakumkarburiseerimist ja standardsete mangaanterasest komponentide kontrollitud läbikõvenemist. Kontrollime kõvadust ja korpuse sügavust pärast kuumtöötlust kalibreeritud kõvaduse testerite ja metallograafilise kontrolli abil. Meie eesmärk on tagada, et igal meie toodetud tsementbetoontellistest vormil oleks selle kavandatud rakenduse jaoks õige kõvaduse ja sitkuse tasakaal.
5. Millised on materiaalsed kompromissid kulude ja kasutusea vahel?
Tsementbetoontellisvormi materjali valik hõlmab kompromissi esialgse maksumuse ja kasutusea vahel. Tavalisel mangaanterasest vormil on madalam algkulu, kuid lühem kasutusiga. Vaakumkarburiseeritud legeerterasest vormil on suurem algkulu, kuid pikem kasutusiga ja väiksem vahetussagedus. Optimaalne valik sõltub tootmismahust, ploki tüübist ja seisakuaja maksumusest. Allolevas tabelis on esitatud õõnesplokkvormi lihtsustatud kogukulude võrdlus.
| Kulutegur | Standardne mangaanivorm | Vaakumkarbureeritud vorm |
| Esialgne hallituse maksumus | Lähtejoon | +30% |
| Kasutusiga (tsüklid) | 60 000 - 80 000 | 90 000–100 000 |
| Asendussagedus (500 000 tsükli kohta) | 6-8 vormi | 5 vormi |
| Seisakud asenduste kohta | 4-8 tundi | 4-8 tundi |
| Kogumaksumus 500 000 tsükli kohta | Kõrgem | Madalam |
PRO Industry Group Co., Ltd. teeb koostööd oma klientidega, et hinnata nende konkreetsete tootmistingimuste puhul omamise kogumaksumust. Abrasiivset täitematerjali suures mahus tootva tehase jaoks on vaakumkarbureeritud vorm tavaliselt seadme eluea jooksul ökonoomsem valik. Väiksema mahuga või vähem abrasiivse täitematerjaliga tehase jaoks võib piisata tavalisest mangaanivormist. Meie eesmärk on aidata klientidel valida materjal, mis pakub nende tegevuse jaoks parimat väärtust.
6. Kuidas te hindate hallituse tarnija materjalinõudeid?
Vormitarnija materjalinõuete hindamine nõuab enamat kui spetsifikatsioonilehe lugemist. Ostja peaks kontrollima terase klassi, kuumtöötlemisprotsessi, kõvadust, korpuse sügavust ja kasutusea garantiid. Tarnija peaks suutma esitada materjalide sertifikaate, kõvaduse katsearuandeid ja viiteid sarnaste tootmistingimustega klientidelt. Allolev tabel võtab kinnitusetapid kokku.
| Kinnitamise etapp | Mida taotleda | Miks see on oluline |
| Terase klassi kontrollimine | Veski testimise sertifikaat | Kinnitab, et teras vastab määratud kvaliteediklassile |
| Kõvaduse kontrollimine | Kõvaduskatse aruanne (HRC) | Kinnitab, et kuumtöötlus saavutas eesmärgi |
| Juhtumi sügavuse kontrollimine | Metallograafiline aruanne (karbureeritud vormide jaoks) | Kinnitab karburiseeriva kihi paksuse |
| Kasutusaja garantii | Kirjalik garantii koos tsüklipiiranguga | Pakub abinõu, kui vorm enneaegselt ebaõnnestub |
| Klientide viited | Kontaktid sarnastes tootmistingimustes | Kinnitab tegelikku jõudlust |
Meie tehases pakume iga tarnitava tsementbetoontellisvormi kohta täielikku dokumentatsiooni, sealhulgas veski testimise sertifikaate, kõvaduse aruandeid ja kirjalikku kasutusea garantiid. Soovi korral pakume ka klientide viiteid. Kutsume teid üles kontrollima meie materiaalseid nõudeid nende kriteeriumide alusel ja pidama meid oma partneriks hallituse tootmisel.
7. Millised on meie tehase peamised tooteparameetrid?
Järgmises tabelis on toodud meie tsementbetoontelliste vormide peamised tooteparameetrid, sealhulgas kasutatavad terase klassid ja kuumtöötlusprotsessid. Meie tehas saab ka kohandada materjali spetsifikatsiooni, et see vastaks konkreetsetele tootmisnõuetele.
| Parameeter | Spetsifikatsioonivahemik | Märkmed |
| Raami materjal | Q235B, Q345B, 16Mn | Valitud jäikuse ja keevitatavuse jaoks |
| Süvendi/südamiku materjal | 55 mln, 16Mn, legeerteras | Valitud kulumiskindluse jaoks |
| Premium valik | Vaakumkarbureeritud legeeritud teras | HRC 60-65, korpuse sügavus 1,2-1,35 mm |
| Pinna kõvadus | HRC 58-62 (standard), HRC 60-65 (lisatasu) | Kontrollitud pärast kuumtöötlust |
| Südamiku kõvadus | HRC 33-40 | Säilitab sitkuse |
| Kasutusiga (standardne) | 60 000 - 80 000 tsüklit | Oleneb ploki tüübist ja tingimustest |
| Kasutusiga (lisatasu) | 90 000 - 100 000 tsüklit | Garanteeritud sillutuskivide ja õõnesplokkide vormidele |
| Vahetatavad komponendid | Jah (poldi struktuur) | Vähendab hoolduse seisakuaega |
| MOQ | 1 komplekt | Suuremate tellimuste puhul läbiräägitav |
| Juhtimisaeg | 3-6 nädalat | Oleneb keerukusest ja kogusest |
Meie tehases valmistame tsementbetoontellistest vorme, et need vastaksid nendele spetsifikatsioonidele ja muule. Saame kohandada terase klassi, kuumtöötlust ja kasutusiga garantiid vastavalt teie konkreetsetele nõuetele. Meie kvaliteedikontrollisüsteem hõlmab toorainete kontrollimist, protsessisisest kontrolli ja lõppkontrolli enne saatmist. Meie eesmärk on pakkuda oma klientidele kvaliteetseid vorme, mis tagavad usaldusväärse jõudluse ja pika kasutusea.
8. Korduma kippuvad küsimused (KKK)
1. küsimus: milline on parim terasmaterjal tsementbetoontelliste vormi jaoks?
Vastus: Parim materjal sõltub tootmistingimustest. Mõõduka mahuga standardtootmiseks pakub korraliku kuumtöötlusega 55# mangaanteras kõvaduse, sitkuse ja kulude hea tasakaalu. Suuremahuliseks abrasiivse täitematerjaliga tootmiseks tagab vaakumkarbureeritud legeerteras kõvema pinna ja pikema kasutusea. PRO Industry Group Co., Ltd.-s aitame klientidel valida õige materjali, lähtudes nende ploki tüübist, tootmismahust ja kulueesmärkidest.
2. küsimus: miks vajab 55# mangaanteras hoolikat kuumtöötlust?
Vastus: 55# mangaanterasel on mõõdukas karastatavus ja kalduvus veega karastamise ajal praguneda, kui protsessi hoolikalt ei kontrollita. Kuumtöötlus peab saavutama soovitud pinna kõvaduse (HRC 58-62) ilma karastavaid pragusid tekitamata. Meie tehases kontrollime kuumutuskiirust, karastustemperatuuri ja karastamistsüklit, et vorm saavutaks ettenähtud kõvaduse, säilitades samal ajal selle sitkuse.
3. küsimus: kuidas pikendab vaakumkarburiseerimine hallituse eluiga?
Vastus: Vaakumkarburiseerimine loob kõva pinnakihi (HRC 60-65), mille sügavus on 1,2-1,35 mm, samas kui südamik jääb sitkeks (HRC 33-40). See "kõva kestaga, sitke südamikuga" struktuur peab vastu pinna abrasiivsele kulumisele, samas neelab lööke ja vibratsiooni ilma pragudeta. Tulemuseks on vorm, mis kestab 90 000 kuni 100 000 tsüklit, võrreldes tavalise mangaanvormi 60 000 kuni 80 000 tsükliga.
4. küsimus: kas kulunud hallitust saab parandada?
Vastus: Mõnel juhul saab kulunud vormi parandada keevitamise ja uuesti töötlemisega. Parandusprotsess võib aga mõjutada vormi kuumtöötlust ja mõõtmete täpsust. Kõrge täpsusega vormide või suure kulumisega vormide puhul on asendamine sageli ökonoomsem valik. Meie vahetatavate komponentide disain võimaldab kulunud südamikuvardaid ja sisestusi asendada ilma kogu vormikomplekti välja vahetamata.
5. küsimus: milline on tsementbetoonist tellisevormi tüüpiline kasutusiga?
Vastus: Kasutusiga sõltub terase klassist, kuumtöötlusest, ploki tüübist, agregaadi abrasiivsusest ja hooldusest. Tavalised mangaanivormid kestavad tavaliselt 60 000 kuni 80 000 tsüklit. Vaakumkarburiseeritud sulamist vormid võivad kesta 90 000 kuni 100 000 tsüklit või rohkem. Ettevõttes PRO Industry Group Co., Ltd. anname oma vormidele kirjaliku kasutusea garantii, mis põhineb määratud materjalil ja rakendusel.
9. Järeldus
Terasmaterjali valik on tsementbetoontelliste vormide hankimisel üks olulisemaid otsuseid. Õige terase klass koos õige kuumtöötlemisega määrab, kas vorm täidab oma ettenähtud kasutusiga või läheb enneaegselt rikki. Mangaanterased nagu 55Mn ja 16Mn pakuvad tavapäraste rakenduste jaoks tõestatud jõudluse ja kulude tasakaalu. Vaakumkarbureeritud legeerterased pakuvad suuremahulise abrasiivse tootmise jaoks pikemat kasutusiga. Peamine on materjali vastavusse viimine tootmistingimustega ning tarnija materjaliväidete kontrollimine dokumentatsiooni ja viidete kaudu. Meie tehasel PRO Industry Group Co., Ltd.-l on hallituse valmistamisel üle 15-aastane kogemus ja me töötame koos klientidega, et valida nende konkreetse rakenduse jaoks optimaalne materjali spetsifikatsioon.
Ükskõik, kas toodate õõnesplokke, sillutuskivisid, äärekive või spetsiaalseid betoontooteid, kutsume teid meiega ühendust võtma, et arutada oma nõudeid. Pakume materjalide sertifikaate, kõvaduse aruandeid ja kasutusea garantiisid. Meie pühendumus kvaliteedile ja klientide rahulolu on teinud meist usaldusväärse partneri plokitehaste jaoks üle maailma.
Võtke juba täna ühendust ettevõttega PRO Industry Group Co., Ltdet arutada oma tsementbetoontelliste vorminõudeid ja teada saada, kuidas meie materjalivalik võib teie tootmise tõhusust ja vormi kasutusiga parandada.
Eelmine :
-
Seotud uudised
- Kuidas mõjutab tsementbetoontelliste vormide täpsus valmistelliste kvaliteeti?
- Mis teeb kohandatud betoontellistest vormi õigeks valikuks järjepidevaks tootmiseks?
- Tsementbetoontellistest haavliga pinnatöötlusmasin vs traditsioonilised pinnatöötlusmeetodid: milline lahendus on tõhusam?
- Kuidas valida maastikuprojektide jaoks õiget betoonist tellistest vorm
- Kas puidust tsementtellistest kaubaalused maksavad teile rohkem, kui arvate?
- Miks valida tõhusate ehitusprojektide jaoks tsementbetoonisegisti?
Jäta mulle sõnum